Περίληψη:Η τεχνολογία θερμοηλεκτρικής ψύξης έχει καταστεί απαραίτητη για τη θερμική διαχείριση στη μικροηλεκτρονική, τις οπτικές επικοινωνίες και τις ιατρικές συσκευές. Ωστόσο, το ανώτατο όριο απόδοσης οποιασδήποτε μονάδας TEC καθορίζεται τελικά από το υλικό της. Αυτό το άρθρο εξετάζει γιατίΕξωθημένα Θερμοηλεκτρικά Υλικάέχουν αναδειχθεί ως μια ανώτερη εναλλακτική λύση σε σχέση με τα συμβατικά πλινθώματα τήξης ζώνης, εστιάζοντας στη μικροδομή τους με πυκνή υφή, τη βελτιωμένη μηχανική αντοχή και την κρίσιμη ικανότητα να υποστηρίζουν πάχη τσιπ έως 0,2 mm. Μέσω της συγκριτικής ανάλυσης των διαδικασιών παραγωγής, των δεδομένων μηχανικών ιδιοτήτων και των περιπτωσιολογικών μελετών εφαρμογών, η συζήτηση καταδεικνύει πώς η τεχνολογία διέλασης γεφυρώνει τη μακροχρόνια αντιστάθμιση μεταξύ της θερμοηλεκτρικής απόδοσης και της μηχανικής ευρωστίας.
- Τι κάνει τα εξωθημένα θερμοηλεκτρικά υλικά να διαφέρουν από τα εναλλακτικά τήξης ζώνης;
- Πώς η διαδικασία εξώθησης δημιουργεί μια δομή με πυκνή υφή;
- Γιατί οι μηχανικές ιδιότητες καθορίζουν το ελάχιστο μέγεθος μιας μονάδας TEC
- Το κατώφλι 0,2 mm: Ενεργοποίηση της κατασκευής εξαιρετικά λεπτών τσιπ
- Εφαρμογές που απαιτούν εξωθημένα θερμοηλεκτρικά υλικά
- Από το Ingot στο Module: Manufacturing Capability and Quality Control
- Συχνές Ερωτήσεις
Τι κάνει τα εξωθημένα θερμοηλεκτρικά υλικά να διαφέρουν από τα εναλλακτικά τήξης ζώνης;
Η επιλογή μεταξύ εξώθησης και τήξης ζώνης δεν είναι απλώς θέμα προτίμησης παραγωγής. Καθορίζει ολόκληρη τη ροή εργασίας κατάντη κατασκευής για τα θερμοηλεκτρικά ψυγεία — από τον τρόπο κοπής των πλινθωμάτων σε γκοφρέτες, έως το πόσο λεπτές μπορούν να αλέσουν αυτές οι γκοφρέτες, έως το πόσοι επιβιώνουν στο στάδιο κοπής σε κύβους χωρίς να σπάσουν.
Η τήξη ζώνης είναι από καιρό το σημείο αναφοράς για την παραγωγή μονοκρυστάλλων υψηλής καθαρότητας με βάση το Bi2Te3. Η κατευθυντική διαδικασία στερεοποίησης ευθυγραμμίζει τους κόκκους κατά μήκος του άξονα ανάπτυξης, παρέχοντας εξαιρετική κινητικότητα του φορέα. Ωστόσο, αυτή ακριβώς η ευθυγράμμιση δημιουργεί μια δομική ευπάθεια. Οι κρύσταλλοι Bi2Te3 διασπώνται εύκολα κατά μήκος του βασικού επιπέδου, πράγμα που σημαίνει ότι κατά την κοπή, την αραίωση και τη συναρμολόγηση, το υλικό είναι επιρρεπές σε θρυμματισμό και αποκόλληση — ιδιαίτερα όταν το πάχος του στόχου πέφτει κάτω από 0,5 mm.
Η επεξεργασία εξώθησης ακολουθεί μια θεμελιωδώς διαφορετική διαδρομή. Ξεκινώντας από μηχανικά κραματοποιημένες ή προ-συμπιεσμένες σκόνες, το υλικό ωθείται μέσω μιας μήτρας σε υψηλή θερμοκρασία, υποβάλλοντάς το σε σοβαρή πλαστική παραμόρφωση. Αυτή η παραμόρφωση δεν διαμορφώνει απλώς το υλικό. ανακατασκευάζει την εσωτερική αρχιτεκτονική των κόκκων. Το αποτέλεσμα είναι ένα πυκνό, λεπτόκοκκο σώμα με ελεγχόμενη κρυσταλλογραφική υφή — που διατηρεί τα πλεονεκτήματα της ανισότροπης μεταφοράς του Bi2Te3 ενώ βελτιώνει δραματικά τη μηχανική ακεραιότητα.
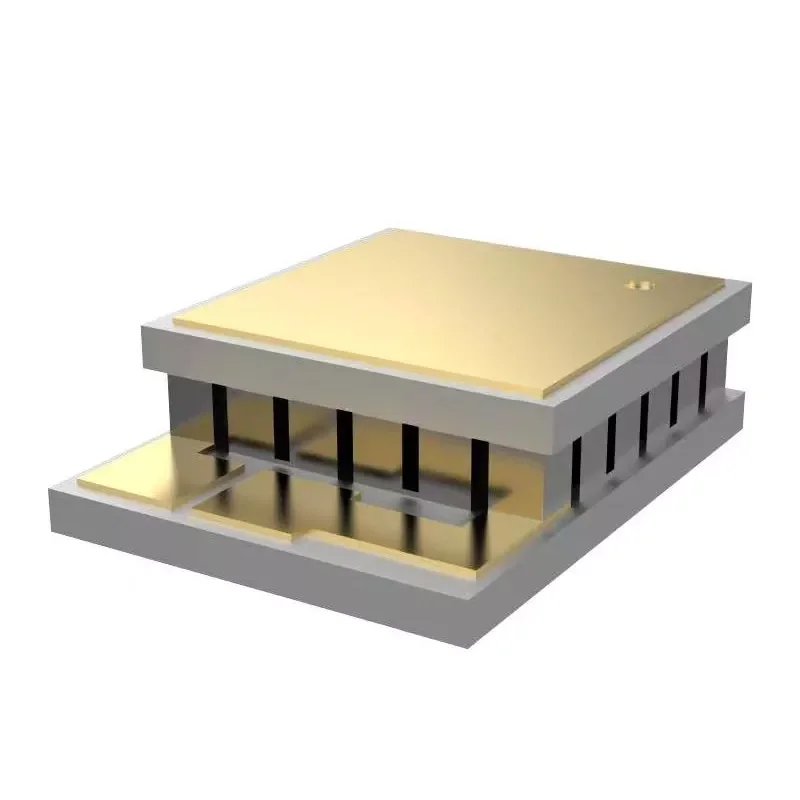
Το πρακτικό αποτέλεσμα είναι σημαντικό. Όπου τα πλινθώματα λιωμένου σε ζώνη μπορεί να αποδώσουν αποδεκτή απόδοση σε τυπικές μονάδες TEC με ύψος ποδιών 1,0–1,5 mm, τα υλικά που παράγονται με εξώθηση ανοίγουν την πόρτα σε αρχιτεκτονικές μονάδων που δεν ήταν πρακτικές προηγουμένως: micro-TEC με ύψος ποδιών 0,2 mm, καταρράκτες πολλαπλών σταδίων που απαιτούν ακριβή λύση διαστάσεων για κάθε λεπτομέρεια. συσκευές.
Πώς η διαδικασία εξώθησης δημιουργεί μια δομή με πυκνή υφή;
Η κατανόηση του μικροδομικού μετασχηματισμού κατά τη διάρκεια της εξώθησης είναι απαραίτητη για να κατανοήσουμε γιατί αυτά τα υλικά συμπεριφέρονται διαφορετικά στην κατάντη επεξεργασία. Ο μηχανισμός έχει τις ρίζες του στη δυναμική ανακρυστάλλωση - μια διαδικασία όπου οι κόκκοι πυρηνώνονται και αναπτύσσονται εκ νέου ενώ το υλικό εξακολουθεί να υφίσταται παραμόρφωση.
Καθαρισμός κόκκων μέσω πλαστικής παραμόρφωσης
Κατά τη διάρκεια της θερμής εξώθησης, το τεμάχιο εργασίας υφίσταται έντονη διατμητική τάση καθώς περνά μέσα από τη μήτρα. Αυτή η ενέργεια παραμόρφωσης οδηγεί σε δυναμική ανακρυστάλλωση, αντικαθιστώντας την αρχική δομή χονδροειδών κόκκων με ένα εκλεπτυσμένο, ισοαξονικό ή ελαφρώς επιμηκυμένο δίκτυο κόκκων. Έρευνα σε ενώσεις με βάση Bi2Te3 τύπου p που κατασκευάζονται μέσω θερμής εξώθησης έδειξε ότι η ταχύτητα εξώθησης διέπει άμεσα την ισορροπία μεταξύ ανακρυστάλλωσης και ανάπτυξης κόκκων. Με ελεγχόμενη ταχύτητα 1,0 mm/min, μπορούν να επιτευχθούν μέσα μεγέθη κόκκων έως και 1,53 μm, συνοδευόμενα από υψηλή πυκνότητα ορίων κόκκων χαμηλής γωνίας.
Αυτά τα όρια χαμηλής γωνίας είναι κρίσιμα. Σε αντίθεση με τα όρια υψηλής γωνίας, τα οποία διασκορπίζουν τους φορείς φορτίου και υποβαθμίζουν την ηλεκτρική αγωγιμότητα, τα όρια χαμηλής γωνίας διατηρούν την κινητικότητα των φορέων ενώ εξακολουθούν να συμβάλλουν στη σκέδαση φωνονίων - καταστέλλοντας έτσι τη θερμική αγωγιμότητα του πλέγματος. Αυτή η διπλή λειτουργία είναι που επιτρέπει στα εξωθημένα υλικά να διατηρούν τη θερμοηλεκτρική απόδοση ανταγωνιστική με τα αντίστοιχα λιωμένα σε ζώνη, ενώ αποκτούν σημαντική μηχανική αντοχή.
Έλεγχος υφής και διαχείριση ανισοτροπίας
Το Bi2Te3 είναι ένα πολυστρωματικό υλικό και οι θερμοηλεκτρικές του ιδιότητες είναι έντονα ανισότροπες. Η κατεύθυνση εντός του επιπέδου (κάθετη στον άξονα c) παρουσιάζει πολύ υψηλότερη κινητικότητα φορέα από τη διεύθυνση εγκάρσιου επιπέδου. Η επεξεργασία εξώθησης εκμεταλλεύεται αυτήν την ανισοτροπία ευθυγραμμίζοντας τον άξονα c κατά προτίμηση κατά μήκος της κατεύθυνσης εξώθησης, δημιουργώντας αυτό που είναι γνωστό ως υφή ίνας.
Ο βαθμός υφής ποσοτικοποιείται από τον παράγοντα προσανατολισμού F, ο οποίος κυμαίνεται από 0 (τυχαία) έως 1 (τέλεια ευθυγράμμιση). Μέσω προσεκτικού ελέγχου της θερμοκρασίας και της ταχύτητας εξώθησης, έχουν επιτευχθεί τιμές F 0,28–0,41 σε υλικά τύπου p. Για n-τύπου Bi2Te3, η ευθυγράμμιση της κατεύθυνσης εξώθησης με την αρχική υφή εντός επιπέδου έχει αποδειχθεί ότι είναι τουλάχιστον διπλάσιος του βαθμού υφής, αποδίδοντας κινητικότητα φορέα σε θερμοκρασία δωματίου 263 cm2V-1s-1 και συντελεστές ισχύος που πλησιάζουν τα 47,3 μWcm-1.
Σύγκριση Εσωτερικών Δομών
| Στοιχείο σύγκρισης | Εξωθημένα υλικά Bi2Te3-Sb2Te3 | Υλικά τήξης παραδοσιακής ζώνης |
|---|---|---|
| Εσωτερική Δομή | Δομή με πυκνή υφή | Κατευθυντική κρυσταλλική δομή |
| Μηχανική Επεξεργασία | Υψηλότερη αντίσταση κατά την κοπή και την αραίωση | Πιο ευαίσθητο σε ελαττώματα που σχετίζονται με τη διάσπαση |
| Κατασκευή Thin Chip | Υποστηρίζει εξαρτήματα TEC πάχους 0,2 mm | Πιο δύσκολο για εξαιρετικά λεπτή επεξεργασία |
| Υλική Συνοχή | Ελεγχόμενη ομοιομορφία υφής | Εξαρτάται από τις συνθήκες ανάπτυξης κρυστάλλων |
| Εφαρμογές | Micro TEC, TEC πολλαπλών σταδίων, ψύξη ακριβείας | Συμβατικές εφαρμογές TEC |
Γιατί οι μηχανικές ιδιότητες καθορίζουν το ελάχιστο μέγεθος μιας μονάδας TEC
Στον σχεδιασμό του θερμοηλεκτρικού ψυγείου, μια απλή σχέση καθορίζει πόσο μικρό μπορεί να γίνει μια μονάδα: το ελάχιστο ύψος ποδιού περιορίζεται από τη μηχανική αντοχή του υλικού. Ένα θερμοηλεκτρικό πόδι που είναι πολύ λεπτό για την περιοχή της διατομής του θα σπάσει κατά τη συγκόλληση, το κόψιμο σε κύβους ή τη θερμική ανακύκλωση. Αυτό δεν είναι μια θεωρητική ανησυχία - είναι το κύριο σημείο συμφόρησης στη σμίκρυνση του TEC.
Η διαδικασία εξώθησης αντιμετωπίζει άμεσα αυτόν τον περιορισμό. Με τη διύλιση του μεγέθους των κόκκων και την εισαγωγή εξαρθρώσεων υψηλής πυκνότητας, η εξώθηση αυξάνει σημαντικά τόσο τη θλιπτική όσο και τη διατμητική αντοχή σε σύγκριση με το λιωμένο σε ζώνη υλικό.
Προφίλ Μηχανικών Ιδιοτήτων τύπου N και P-Type
| Μηχανική Ιδιότητα | Υλικό Ν-Τύπου | Υλικό τύπου P |
|---|---|---|
| Αντοχή σε Θλίψη (MPa) | 54.0 | 66.0 |
| Αντοχή διάτμησης (MPa) | 16.0 | 21.0 |
| Young's Modulus (GPa) | 47.0 | 42.0 |
| Αναλογία Poisson | 0.30 | 0.30 |
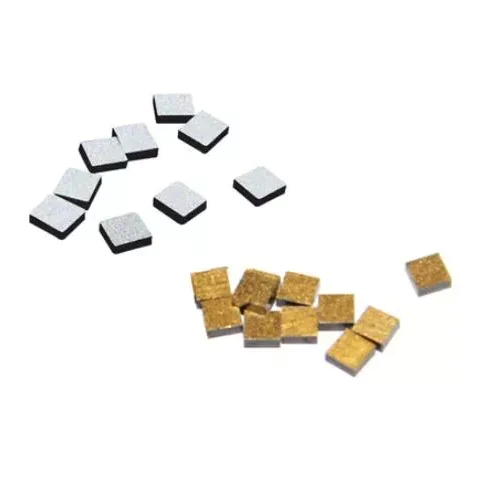
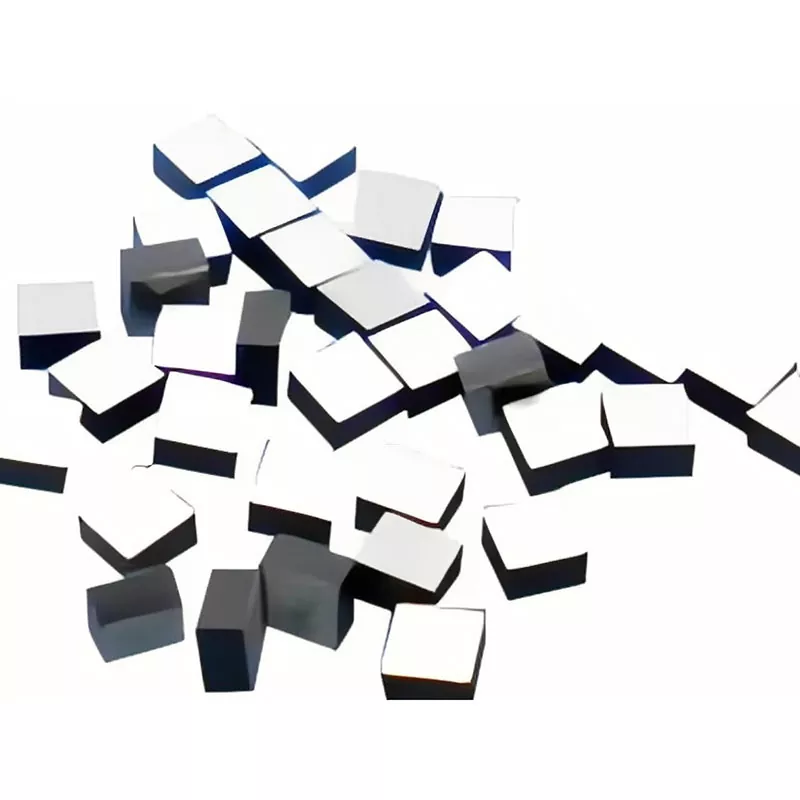
Αυτές οι τιμές αντιπροσωπεύουν ένα σημαντικό περιθώριο σε σχέση με αυτό που συνήθως απαιτείται για την επεξεργασία λεπτών τσιπ. Για το πλαίσιο, έχουν αναφερθεί ενώσεις με βάση Bi2Te3 τύπου p-τύπου θερμής εξώθησης με αντοχές σε θλίψη που φτάνουν τα 189-226 MPa και αντοχές κάμψης 126-139 MPa ανάλογα με τις συνθήκες εξώθησης. Αυτές οι βελτιωμένες ιδιότητες είναι που καθιστούν εφικτή την κοπή μικροσωματιδίων με διαστάσεις τόσο μικρές όσο 100 × 100 × 200 μm³ χωρίς θραύση.
Αξιοπιστία Thermal Cycling
Η μηχανική αντοχή διέπει επίσης τη μακροπρόθεσμη αξιοπιστία υπό θερμικό κύκλο. Όταν λειτουργεί μια μονάδα TEC, τα θερμοηλεκτρικά πόδια βιώνουν επαναλαμβανόμενους κύκλους θέρμανσης και ψύξης. Τα όρια των κόκκων λειτουργούν ως αδύναμα σημεία όπου οι μικρορωγμές μπορούν να πυρηνωθούν και να διαδοθούν. Η λεπτόκοκκη, πυκνά συνδεδεμένη δομή που παράγεται με εξώθηση κατανέμει τις θερμικές τάσεις πιο ομοιόμορφα από την επιρρεπή στη διάσπαση κρυσταλλική δομή του λιωμένου σε ζώνη υλικού, βελτιώνοντας την αντίσταση στην κυκλική κόπωση.
Το κατώφλι 0,2 mm: Ενεργοποίηση της κατασκευής εξαιρετικά λεπτών τσιπ
Η ικανότητα επεξεργασίας θερμοηλεκτρικού υλικού σε πάχος 0,2 mm δεν είναι απλώς μια κατασκευαστική περιέργεια — είναι η τεχνολογία που δίνει τη δυνατότητα πίσω από μια νέα γενιά συμπαγών συσκευών ψύξης. Σε αυτό το πάχος, ένα θερμοηλεκτρικό σκέλος έχει αναλογία ύψους προς πλάτος που προσεγγίζει το 1:1 για τυπικές γεωμετρίες στοιχείων, πράγμα που σημαίνει ότι το δομικό φορτίο κατά τη συναρμολόγηση είναι κυρίως συμπιεστικό αντί για κάμψη.
Τρεις παράγοντες καθιστούν την εξώθηση την καταλληλότερη διαδικασία για αυτό το καθεστώς πάχους.
Μειωμένη ευαισθησία διάσπασης
Το λιωμένο σε ζώνη Bi2Te3 διασπάται εύκολα κατά μήκος του βασικού επιπέδου. Όταν μια γκοφρέτα αραιώνεται κάτω από περίπου 0,5 mm, ακόμη και μικρές πιέσεις χειρισμού μπορούν να προκαλέσουν ρωγμές διάσπασης που διαδίδονται σε ολόκληρο το στοιχείο. Η διαδικασία εξώθησης διαταράσσει αυτή τη διαδρομή διάσπασης εισάγοντας κακώς προσανατολισμένους κόκκους και όρια χαμηλής γωνίας που εκτρέπουν τη διάδοση των ρωγμών. Το αποτέλεσμα είναι ένα υλικό που μπορεί να ανεχθεί τη μηχανική κατάχρηση της κοπής σε κύβους, της συναρμολόγησης και της συγκόλλησης χωρίς καταστροφικό κάταγμα.
Ελεγχόμενη υφή για συνεπή κοπή σε κύβους
Στις μονάδες TEC πολλαπλών στοιχείων, κάθε σκέλος πρέπει να έχει σχεδόν ίδια ηλεκτρικά και θερμικά χαρακτηριστικά. Εάν ο προσανατολισμός της υφής διαφέρει από στοιχείο σε στοιχείο, η απόδοση ψύξης της μονάδας γίνεται απρόβλεπτη. Η εξώθηση παράγει πλινθώματα με ομοιόμορφη υφή σε όλο το μήκος τους, διασφαλίζοντας ότι τα στοιχεία που κόβονται από διαφορετικές θέσεις εντός του ίδιου πλινθώματος παρουσιάζουν σταθερές ιδιότητες. Αυτή η συνέπεια είναι ιδιαίτερα σημαντική σε διαμορφώσεις TEC πολλαπλών σταδίων, όπου εκατοντάδες στοιχεία πρέπει να λειτουργούν σε θερμική ισορροπία.
Συμβατότητα εξοπλισμού επεξεργασίας
Η μηχανική αντοχή του εξωθημένου υλικού επηρεάζει επίσης την επιλογή κατάντη εξοπλισμού. Επειδή το υλικό αντιστέκεται στο θρυμματισμό, οι κατασκευαστές μπορούν να χρησιμοποιήσουν υψηλότερους ρυθμούς τροφοδοσίας κατά τη διάρκεια της διόγκωσης και του τεμαχισμού σε κύβους, μειώνοντας τον χρόνο και το κόστος επεξεργασίας. Ομοίως, τα αυτοματοποιημένα συστήματα pick-and-place μπορούν να χειριστούν λεπτότερα στοιχεία με χαμηλότερο κίνδυνο θραύσης, επιτρέποντας γραμμές συναρμολόγησης υψηλότερης απόδοσης.
Εφαρμογές που απαιτούν εξωθημένα θερμοηλεκτρικά υλικά
Τα τεχνικά πλεονεκτήματα της διέλασης μεταφράζονται σε απτά οφέλη σε διάφορους τομείς εφαρμογής όπου τα λεπτά, αξιόπιστα θερμοηλεκτρικά στοιχεία είναι απαραίτητα.
Οπτική Επικοινωνία και Ψύξη Διόδων Λέιζερ
Οι οπτικοί πομποδέκτες και οι δίοδοι λέιζερ είναι εξαιρετικά ευαίσθητοι στη θερμοκρασία. Η μετατόπιση του μήκους κύματος, η μειωμένη ισχύς εξόδου και η επιταχυνόμενη υποβάθμιση όλα οφείλονται στον ανεπαρκή θερμικό έλεγχο. Στις οπτικές μονάδες 5G, για παράδειγμα, οι θερμοηλεκτρικοί ψύκτες πρέπει να διατηρούν τις θερμοκρασίες του τσιπ λέιζερ εντός αυστηρών ανοχών, ενώ τοποθετούνται σε συσκευασίες που μετρώνται σε χιλιοστά.
Η ικανότητα λεπτού τσιπ 0,2 mm υποστηρίζει άμεσα αυτήν την απαίτηση. Θερμοηλεκτρικά υλικά με βάση Bi2Te3 θερμής εξώθησης έχουν επικυρωθεί σε εφαρμογές οπτικών μονάδων, επιδεικνύοντας αποτελεσματικό έλεγχο θερμοκρασίας φωτονικού τσιπ με δυνατότητα ενσωμάτωσης σε συστήματα επικοινωνιών, λέιζερ και υπέρυθρων. Η υψηλή αντοχή σε θλίψη του υλικού διασφαλίζει ότι τα θερμοηλεκτρικά πόδια επιβιώνουν από τις διαδικασίες συγκόλλησης και συναρμολόγησης που χρησιμοποιούνται στην κατασκευή πομποδέκτη, όπου οι αναντιστοιχίες θερμικής διαστολής θα έσπασαν ασθενέστερα υλικά.
Δομές TEC πολλαπλών σταδίων
Οι θερμοηλεκτρικοί ψύκτες πολλαπλών σταδίων στοιβάζουν πολλαπλά στρώματα θερμοηλεκτρικών στοιχείων για να επιτύχουν διαφορές θερμοκρασίας που δεν μπορεί να φτάσει ένα μόνο στάδιο. Κάθε επιπλέον στάδιο αυξάνει την ικανότητα άντλησης θερμότητας και το επιτεύξιμο ΔT, αλλά εισάγει και νέες μηχανικές προκλήσεις. Τα στοιχεία στα υψηλότερα στάδια πρέπει να είναι λεπτότερα και πρέπει να διατηρούν τη συνέπεια απόδοσης με τα στοιχεία στα χαμηλότερα στάδια.
Η τεχνολογία εξώθησης έχει εφαρμοστεί ειδικά για την κατασκευή θερμοηλεκτρικών ποδιών για ψύκτες πολλαπλών σταδίων στερεάς κατάστασης που λειτουργούν σε θερμοκρασίες έως και περίπου 140 K. Οι μηχανικές ιδιότητες του εξωθημένου υλικού — ιδιαίτερα η αντοχή του στη θραύση κατά τη συναρμολόγηση στενά συσκευασμένων πολυστρωματικών δομών — είναι που κάνουν αυτά τα σχέδια καταρράκτη κατασκευάσιμα.
Ιατρικός και Εργαστηριακός Έλεγχος Θερμοκρασίας
Οι θερμοηλεκτρικοί ψύκτες χρησιμοποιούνται ευρέως σε ιατρικά συστήματα ψύξης, εργαστηριακά όργανα και ερευνητικό εξοπλισμό όπου η ακριβής ρύθμιση της θερμοκρασίας είναι κρίσιμη. Οι εφαρμογές κυμαίνονται από τη διατήρηση της σταθερότητας του αντιδραστηρίου σε διαγνωστικές συσκευές έως τον έλεγχο της θερμοκρασίας του δείγματος σε αναλυτικά όργανα.
Σε αυτές τις ρυθμίσεις, το θερμοηλεκτρικό υλικό πρέπει να προσφέρει τόσο θερμική απόδοση όσο και μακροπρόθεσμη αξιοπιστία. Τα εξωθημένα Bi2Te3-Sb2Te3 υλικά προσφέρουν τον απαραίτητο συνδυασμό: θερμοηλεκτρική απόδοση κοντά σε θερμοκρασία δωματίου συγκρίσιμη με το λιωμένο σε ζώνη υλικό, σε συνδυασμό με μηχανική αντοχή που εξασφαλίζει σταθερή λειτουργία σε χιλιάδες θερμικούς κύκλους.
Θερμική Διαχείριση Βιομηχανικής και Ημιαγωγών
Τα εξωθημένα πλινθώματα μεγάλης διαμέτρου — διαθέσιμα σε διαμέτρους έως 35 mm και μήκη 120 mm ή 240 mm — εξυπηρετούν τη βιομηχανική παραγωγή TEC όπου απαιτούνται μεγαλύτερα στοιχεία ψύξης. Οι εφαρμογές περιλαμβάνουν τοπική διαχείριση θερμότητας σε εξοπλισμό ημιαγωγών, ηλεκτρονικά συστήματα ψύξης και βιομηχανικές συσκευές ελέγχου θερμοκρασίας. Η επεκτασιμότητα της επεξεργασίας διέλασης επιτρέπει στους κατασκευαστές να παράγουν πλινθώματα σε όγκους που δεν θα ήταν πρακτικοί με μεθόδους ανάπτυξης μονοκρυστάλλου.
Από το Ingot στο Module: Manufacturing Capability and Quality Control
Η παραγωγή εξωθημένων θερμοηλεκτρικών υλικών απαιτεί μια ολοκληρωμένη προσέγγιση κατασκευής που καλύπτει την προετοιμασία υλικού, την επεξεργασία εξώθησης, την κατασκευή στοιχείων και τη συναρμολόγηση δομοστοιχείων. Κάθε στάδιο πρέπει να ελέγχεται για να διατηρεί τα μικροδομικά χαρακτηριστικά που δίνουν στα εξωθημένα υλικά τα πλεονεκτήματα απόδοσης τους.
Προετοιμασία και εξώθηση υλικού
Η διαδικασία ξεκινά με την παρασκευή συνθέσεων στερεών διαλυμάτων Bi2Te3-Sb2Te3, με προσεκτικό έλεγχο της στοιχειομετρίας και των επιπέδων πρόσμιξης για να επιτευχθεί ο επιθυμητός τύπος φορέα και συγκέντρωση. Το παρασκευασμένο υλικό στη συνέχεια στερεοποιείται και εξωθείται υπό ελεγχόμενες συνθήκες θερμοκρασίας και ρυθμού παραμόρφωσης. Οι παράμετροι εξώθησης - θερμοκρασία, ταχύτητα και αναλογία μείωσης - καθορίζουν το μέγεθος των κόκκων, την ένταση της υφής και την πυκνότητα του ελαττώματος, τα οποία επηρεάζουν τις θερμοηλεκτρικές και μηχανικές ιδιότητες.
Επεξεργασία και συναρμολόγηση στοιχείων
Μετά την εξώθηση, το πλινθίο επεξεργάζεται σε θερμοηλεκτρικά στοιχεία μέσω διόγκωσης, κοπής σε κύβους και προετοιμασίας της επιφάνειας. Η ενισχυμένη μηχανική αντοχή του εξωθημένου υλικού επιτρέπει την επιθετική αραίωση στα 0,2 mm και την ακριβή κοπή σε κύβους με υψηλή απόδοση. Τα στοιχεία στη συνέχεια επιμεταλλώνονται, συγκολλούνται και συναρμολογούνται σε μονάδες. Η επαλήθευση ποιότητας περιλαμβάνει επιθεώρηση διαστάσεων, μέτρηση ηλεκτρικών ιδιοτήτων και δοκιμή θερμικής απόδοσης.
Κατασκευαστικός Εξοπλισμός
Μια πλήρης γραμμή παραγωγής για εξωθημένα θερμοηλεκτρικά υλικά και μονάδες περιλαμβάνει:
- Κλίβανος εμβάπτισης κασσίτερου: Για επίστρωση συγκόλλησης των άκρων στοιχείων
- Μηχάνημα καλουπιών ταλάντευσης κραδασμών: Για ακριβή τοποθέτηση στοιχείων
- Μηχανή συγκόλλησης: Για ηλεκτρική διασύνδεση
- Φούρνος: Για σκλήρυνση και θερμική επεξεργασία
- Μηχάνημα διανομής: Για εφαρμογή κόλλας
- Αυτόματο μηχάνημα σφράγισης: Για ενθυλάκωση της μονάδας
- Κοπτική μηχανή: Για γκοφρέτα και κύβους
- Μηχανή στερεοποίησης: Για σχηματισμό αρμών συγκόλλησης
- Εξοπλισμός συγκόλλησης Reflow: Για συγκόλληση υψηλής αξιοπιστίας
- Πλήρως αυτόματη μηχανή εκτύπωσης: Για σχέδια επιμετάλλωσης
Συχνές Ερωτήσεις
Ποιο είναι το κύριο πλεονέκτημα της εξώθησης έναντι της τήξης ζώνης για τα θερμοηλεκτρικά υλικά;
Η εξώθηση παράγει μια πυκνή, λεπτόκοκκη δομή που παρέχει μηχανική αντοχή ανώτερη από τους μονοκρυστάλλους που έχουν λιώσει σε ζώνη. Αυτό το πλεονέκτημα αντοχής επιτρέπει την επεξεργασία σε λεπτότερες διαστάσεις — έως και 0,2 mm — χωρίς θραύση κατά την κοπή, την αραίωση ή τη συναρμολόγηση, διατηρώντας παράλληλα τη θερμοηλεκτρική απόδοση ανταγωνιστική με το λιωμένο σε ζώνη υλικό.
Μπορούν τα εξωθημένα θερμοηλεκτρικά υλικά να ταιριάζουν με τη θερμοηλεκτρική απόδοση των μονοκρυστάλλων;
Ναί. Μέσω του ελεγχόμενου προσανατολισμού της υφής και της βελτίωσης των κόκκων, τα εξωθημένα υλικά με βάση το Bi2Te3 επιτυγχάνουν κινητικότητα φορέα και συντελεστές ισχύος συγκρίσιμους με δείγματα που έχουν λιώσει σε ζώνη. Η λεπτόκοκκη δομή εισάγει επίσης πρόσθετη σκέδαση φωνονίων που μπορεί να μειώσει τη θερμική αγωγιμότητα του πλέγματος, βελτιώνοντας ενδεχομένως τη συνολική αξία.
Ποια πάχη τσιπ μπορούν να παραχθούν αξιόπιστα από εξωθημένα πλινθώματα;
Τα εξωθημένα υλικά Bi2Te3-Sb2Te3 υποστηρίζουν την κατασκευή θερμοηλεκτρικών τσιπ μέχρι πάχους 0,2 mm. Αυτή η ικανότητα παρέχεται από τη θλιπτική αντοχή του υλικού (54–66 MPa) και τη διάτμηση (16–21 MPa), που παρέχουν επαρκή δομική ακεραιότητα για εξαιρετικά λεπτή επεξεργασία και αυτοματοποιημένη συναρμολόγηση.
Είναι τα εξωθημένα υλικά κατάλληλα για διαμορφώσεις TEC πολλαπλών σταδίων;
Απολύτως. Τα TEC πολλαπλών σταδίων απαιτούν σταθερή απόδοση σε πολλά στοιχεία και μηχανική αντοχή κατά τη στοίβαξη. Η ομοιόμορφη υφή και η υψηλή μηχανική αντοχή των εξωθημένων υλικών τα καθιστούν κατάλληλα για αυτές τις εφαρμογές και η τεχνολογία εξώθησης έχει εφαρμοστεί ειδικά για την κατασκευή ποδιών για ψύκτες πολλαπλών σταδίων που λειτουργούν σε θερμοκρασίες έως ~140 K.
Ποιες διαστάσεις πλινθωμάτων είναι διαθέσιμες για εξωθημένα θερμοηλεκτρικά υλικά;
Οι τυπικές διαστάσεις εξωθημένου πλινθώματος περιλαμβάνουν μήκη 120 mm και 240 mm, με διαμέτρους 25 mm, 30 mm και 35 mm. Αυτές οι διαστάσεις υποστηρίζουν τόσο την παραγωγή στοιχείων micro-TEC όσο και μεγαλύτερα βιομηχανικά εξαρτήματα ψύξης.
Είστε έτοιμοι να εξερευνήσετε πώς τα εξωθημένα θερμοηλεκτρικά υλικά μπορούν να βελτιώσουν την απόδοση κατασκευής TEC και να ενεργοποιήσουν πιο λεπτές αρχιτεκτονικές συσκευών;
Επικοινωνήστε μαζί μας